

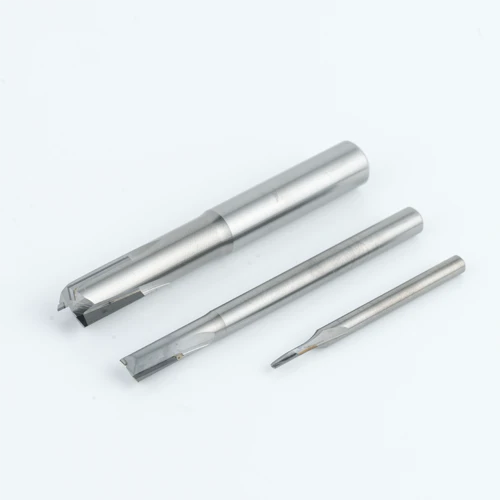
DNM100 ایک ٹھوس پولی کرسٹل لائن ڈائمنڈ (PCD) اینڈ مل ہے جسے غیر-فیرس دھاتوں اور غیر-میٹالک مرکب مواد کی اعلی-کارکردگی سے درستگی کے لیے بنایا گیا ہے۔ ایک انتہائی-ہارڈ ڈائمنڈ کٹنگ ایج کو ایک مقصد کے ساتھ جوڑ کر-ڈیزائن کردہ ایج جیومیٹری، DNM100 غیر معمولی لباس مزاحمت، ڈرامائی طور پر توسیع شدہ ٹول لائف اور ایک اعلیٰ مشینی سطح کی تکمیل فراہم کرتا ہے-اسے ایسے مینوفیکچررز کے لیے مثالی ملنگ حل بناتا ہے جو- ٹول کے درمیان تبدیلی نہیں کر سکتے۔ اہم حصوں پر سطح-معیار کا تغیر۔
کلیدی خصوصیات اور فوائد
الٹرا-سخت PCD کٹنگ ایج
پولی کرسٹل لائن ہیرا ٹنگسٹن کاربائیڈ کے مقابلے میں کہیں زیادہ سختی اور لباس مزاحمت فراہم کرتا ہے، طویل پیداوار کے دوران تیز کٹنگ کناروں کو برقرار رکھتا ہے۔
توسیعی آلے کی زندگی
کھرچنے والے غیر-فیرس اور کمپوزٹ ورک پیس میں، DNM100 معمول کے مطابق کاربائیڈ کے مساوی کو کئی بار پیچھے چھوڑ دیتا ہے، جس سے ٹول-تبدیل کرنے کا وقت اور فی-حصہ لاگت کم ہوتی ہے۔
اعلی سطحی معیار
منفرد کنارے کا ڈیزائن ہموار، کم-مشینڈ سطحوں کو تیار کرتا ہے، ثانوی فنشنگ آپریشنز کو کم یا ختم کرتا ہے۔
جہتی مستقل مزاجی
مستحکم کاٹنے کی کارکردگی لمبے بیچوں میں سخت رواداری (سیدھا پن، چپٹا پن، کھڑا ہونا) برقرار رکھتی ہے۔
خشک-کاٹنے کے قابل
بہت سے ایپلی کیشنز میں خشک مشینی کی حمایت کرتا ہے، کولنٹ کے انتظام کو آسان بناتا ہے اور گریفائٹ اور کمپوزائٹس جیسے مواد کی کلینر پروسیسنگ کو فعال کرتا ہے۔
ورسٹائل پروسیسنگ کی حد
تانبے، ایلومینیم کے مرکب، گریفائٹ اور جامع مواد کی کھردری، نیم-فائنشنگ اور فنشنگ کے لیے موزوں۔
تکنیکی وضاحتیں
|
پیرامیٹر |
DNM100 سیریز |
|
پروڈکٹ سیریز |
ڈی این ایم 100 |
|
ٹول کی قسم |
ٹھوس پی سی ڈی اینڈ مل |
|
کاٹنے کا مواد |
پولی کرسٹل لائن ڈائمنڈ (PCD) |
|
ورک پیس مواد |
کاسٹ ایلومینیم، ایلومینیم-سلیکون مرکب، تانبا، سیمنٹڈ کاربائیڈ، گریفائٹ، GFRP، CFRP، مضبوط پلاسٹک، لکڑی |
|
مشینی آپریشنز |
فیس ملنگ، سائیڈ ملنگ، روفنگ، نیم-فائنشنگ، فنشنگ |
|
جیومیٹری کی مثال |
D8 × R0.2 × 15 × 75 × d10 (قطر × کونے کا رداس × بانسری کی لمبائی × مجموعی لمبائی × پنڈلی کا قطر) |
|
آرڈر کوڈ کی مثال |
DNM100-RS2-08002 |
|
حسب ضرورت |
ایک سے زیادہ قطر، کونے کا ریڈی، بانسری کی لمبائی اور پنڈلی کے سائز دستیاب ہیں۔ درخواست پر حسب ضرورت جیومیٹری |
درخواست کیس
DNM100 مقصد-ورک پیسز کے لیے بنایا گیا ہے جہاں کاربائیڈ ٹولز بہت جلدی پہن جاتے ہیں یا مطلوبہ سطح کا معیار فراہم کرنے میں ناکام رہتے ہیں۔ عام مشینی مواد میں شامل ہیں:
غیر-فیرس دھاتیں:کاسٹ ایلومینیم، ایلومینیم-سلیکون الائے (سلیکن-ایلومینیم)، تانبے اور تانبے کے مرکب، سیمنٹڈ کاربائیڈ
جامع مواد:گلاس-فائبر ریئنفورسڈ پلاسٹک (GFRP)، کاربن-فائبر ریئنفورسڈ پلاسٹک (CFRP)، مضبوط / تیز پلاسٹک
غیر- دھاتیں:گریفائٹ، لکڑی اور اسی طرح کے انجینئرڈ غیر- دھاتی مواد
معاون آپریشنز فیس ملنگ، سائیڈ ملنگ، روفنگ، سیمی-فائنشنگ اور فنشنگ کا احاطہ کرتے ہیں، جس سے DNM100 جزوی خصوصیات کی وسیع رینج میں ایک لچکدار انتخاب بنتا ہے۔
صنعتوں کی خدمت کی۔
ایرو اسپیس
ساختی مرکبات، ایلومینیم ایئر فریم کے اجزاء
آٹوموٹو
انجن ہاؤسنگ، ٹرانسمیشن پارٹس، ہلکا پھلکا ایلومینیم اور کمپوزٹ اسمبلیاں
3C الیکٹرانکس (صارفین / کمپیوٹرز / مواصلات)
صحت سے متعلق ایلومینیم اور گریفائٹ حصوں
جنرل مشینری
صحت سے متعلق اجزاء جن کو سخت رواداری کی ضرورت ہوتی ہے۔
ہوا کی طاقت
جامع اور دھاتی ساختی حصوں کی صحت سے متعلق مشینی
اعلی کے ساتھ کوئی بھی صنعت
صحت سے متعلق مشینی ضروریات
ایپلیکیشن کیس اسٹڈی - ورٹیکس شیل (متحرک اور جامد ڈسک)
|
تفصیلات |
DNM100-RS2-08002 |
|
جیومیٹری (گریڈ) |
D8 × R0.2 × 15 × 75 × d10 |
|
ورک پیس کا مواد |
ایلومینیم کھوٹ |
|
کاٹنے کی رفتار |
Vc=200 m/min |
|
فی دانت فیڈ |
fz=0.05 mm/z |
|
کٹ کی گہرائی |
ap=0.04 ملی میٹر |
|
کولنگ کا طریقہ |
خشک کٹنگ |
|
کاٹنے کا طریقہ |
فیس ملنگ + سائیڈ ملنگ |
|
آلے کی زندگی |
1,675 پی سیز |
|
عمل کی ضروریات |
سیدھا پن 0.005 ملی میٹر، کھڑا ہونا 0.008 ملی میٹر، سطح کے رنگ میں کوئی فرق نہیں، کوئی چہچہانا نشان نہیں |
تجویز کردہ کٹنگ پیرامیٹرز (شروعاتی اقدار)
ذیل کی قدریں عام ورک پیس مواد میں DNM100 کے لیے عمومی نقطہ آغاز ہیں۔ ہمیشہ اپنی مشین اور ورک پیس جیومیٹری پر توثیق کریں، اور سختی، کلیمپنگ اور سطح-فائنش اہداف کی بنیاد پر ایڈجسٹ کریں۔
|
ورک پیس کا مواد |
کاٹنے کی رفتار Vc (m/min) |
فیڈ فی ٹوتھ fz (mm/z) |
کولنٹ |
|
ایلومینیم کھوٹ |
~200 |
~0.05 |
خشک / ہوا |
|
تانبے / تانبے کی کھوٹ |
150–300 |
0.03–0.08 |
خشک / ہوا |
|
گریفائٹ |
200–400 |
0.03–0.10 |
خشک / دھول نکالنا |
|
CFRP / GFRP کمپوزائٹس |
100–300 |
0.03–0.08 |
خشک / ہوا |
|
پربلت پلاسٹک |
100–300 |
0.03–0.08 |
خشک / ہوا |
پی سی ڈی اینڈ مل کا انتخاب کیوں کریں؟
پولی کرسٹل لائن ڈائمنڈ (PCD) سب سے مشکل کٹنگ میٹیریل دستیاب ہے، جو ہائی پریشر اور اعلی درجہ حرارت میں ڈائمنڈ گرٹس کو سنٹر کر کے بنایا جاتا ہے۔ ٹنگسٹن کاربائیڈ کے مقابلے میں، پی سی ڈی پیش کرتا ہے:
کہیں زیادہ سختی اور لباس مزاحمت, لہذا کھرچنے والے مواد میں کٹنگ ایج زیادہ دیر تک تیز رہتی ہے۔
رگڑ کا کم گتانک، جو بلٹ- کنارے کو کم کرتا ہے اور سطح کی تکمیل کو بہتر بناتا ہے، خاص طور پر چپچپا مواد جیسے ایلومینیم اور کاپر پر؛
اعلی تھرمل چالکتا, کٹنگ زون سے گرمی کو ختم کرنے میں مدد کرنا؛
کم فی-حصہ کی قیمتحجم کی پیداوار میں، یونٹ کی زیادہ قیمت کے باوجود، طویل آلے کی زندگی اور کم تبدیلیوں کی بدولت۔
نوٹ: فیرس دھاتوں (اسٹیل، کاسٹ آئرن) کے لیے پی سی ڈی کی سفارش نہیں کی جاتی ہے کیونکہ ہیرا اعلیٰ درجہ حرارت پر لوہے کے ساتھ کیمیائی طور پر رد عمل ظاہر کرتا ہے۔ فیرس مواد کے لیے، اس کی بجائے CBN (کیوبک بوران نائٹرائڈ) یا کاربائیڈ ٹولنگ کا استعمال کریں۔
صحیح DNM100 جیومیٹری کا انتخاب کیسے کریں۔
قطر (D)
سب سے چھوٹی خصوصیت کی چوڑائی اور مطلوبہ اسٹاک ہٹانے کی شرح کی بنیاد پر انتخاب کریں۔
01
کونے کا رداس (R)
ایک چھوٹا رداس (مثال کے طور پر R0.2) سطح کی تکمیل کو بہتر بناتا ہے اور مرکبات پر کونے کی چٹائی کو کم کرتا ہے۔ ایک بڑا رداس کھردری کے لیے کنارے کو مضبوط کرتا ہے۔
02
بانسری کی لمبائی (l)
سختی کو زیادہ سے زیادہ کرنے کے لیے مطلوبہ گہرائی تک پہنچتے ہوئے جتنا ممکن ہو چھوٹا رکھیں۔
03
مجموعی لمبائی (L) اور پنڈلی کا قطر (d)
ٹول-ہولڈر اور مشین سپنڈل سے ملائیں؛ ایک بڑی پنڈلی گہری گہاوں کے لیے سختی کو بہتر بناتی ہے۔
04
آپریشن کی قسم
اپنے عمل کے منصوبے کے مطابق کھردری، نیم-فائنشنگ یا فنشنگ کے لیے موزوں جیومیٹری منتخب کریں۔
05
اس بات کا یقین نہیں ہے کہ کون سا جیومیٹری آپ کی درخواست کے مطابق ہے؟ ہمیں اپنی ڈرائنگ یا مشینی ضروریات بھیجیں اور ہمارے انجینئرز بہترین DNM100 تفصیلات تجویز کریں گے۔
اکثر پوچھے گئے سوالات
Q1: DNM100 PCD آخر مل مشین کیا مواد کر سکتے ہیں؟
A: DNM100 غیر-فیرس دھاتوں (کاسٹ ایلومینیم، ایلومینیم-سلیکان الائے، کاپر، سیمنٹڈ کاربائیڈ) اور غیر-دھاتی مرکبات جیسے شیشے-فائبر ریئنفورسڈ پلاسٹک (GFRP)، کاربن ریفورس پلاسٹک ({5})، کاربن رینفورسڈ پلاسٹک- کے لیے انجینئر کیا گیا ہے۔ گریفائٹ اور لکڑی.
Q2: پی سی ڈی اور کاربائیڈ اینڈ ملز میں کیا فرق ہے؟
A: PCD (پولی کرسٹل لائن ڈائمنڈ) ٹنگسٹن کاربائیڈ کے مقابلے میں نمایاں طور پر سخت اور زیادہ پہننے والا- مزاحم ہے۔ کھرچنے والے غیر-فیرس اور مرکب مواد میں، ایک PCD اینڈ مل عام طور پر کاربائیڈ ٹول سے کئی گنا زیادہ دیر تک چلتی ہے جبکہ سطح کو بہتر بناتا ہے۔ پی سی ڈی ہے۔نہیںفیرس دھاتوں (اسٹیل/لوہے) کے لیے موزوں ہے کیونکہ ہیرا کٹنگ درجہ حرارت پر لوہے کے ساتھ رد عمل ظاہر کرتا ہے۔
Q3:کیا DNM100 کو فنشنگ اور روفنگ دونوں کے لیے استعمال کیا جا سکتا ہے؟
A: ہاں۔ DNM100 تانبے، ایلومینیم مرکبات، گریفائٹ اور جامع مواد پر کھردری، نیم-فائنشنگ اور فنشنگ آپریشنز کے لیے موزوں ہے۔
Q4: ایلومینیم کے لیے کون سے کٹنگ پیرامیٹرز کی سفارش کی جاتی ہے؟
A: ایلومینیم الائے کے لیے، ایک عام نقطہ آغاز ہے کٹنگ اسپیڈ Vc=200 m/min، فیڈ فی ٹوتھ fz=0.05 mm/z، اور ڈرائی کٹنگ کے تحت کٹ ap=0.04 ملی میٹر کی گہرائی۔ اصل پیرامیٹرز کو ورک پیس جیومیٹری، مشین کی سختی اور منتخب کردہ مخصوص DNM100 جیومیٹری کی بنیاد پر ایڈجسٹ کیا جانا چاہیے۔
Q5: کیا آپ اپنی مرضی کے جیومیٹریز اور ڈائمینشنز پیش کرتے ہیں؟
A: ہاں۔ DNM100 سیریز متعدد قطروں، کونے کے ریڈیائی، بانسری کی لمبائی اور پنڈلی کے سائز میں دستیاب ہے۔ آپ کی مخصوص درخواست سے ملنے کی درخواست پر حسب ضرورت جیومیٹریاں تیار کی جا سکتی ہیں۔ اپنی ڈرائنگ یا مشینی ضروریات کے لیے ہم سے رابطہ کریں۔

اقتباس / تکنیکی مشاورت کی درخواست کریں۔
ایلومینیم، کاپر، گریفائٹ یا کمپوزٹ مشیننگ کے لیے قابل اعتماد پی سی ڈی اینڈ مل کی تلاش ہے؟ DNM100 ٹول لائف، رواداری کنٹرول اور سطح آپ کے پیداواری مطالبات کو پورا کرتا ہے۔ موزوں سفارش اور کوٹیشن کے لیے اپنے ورک پیس مواد، ڈرائنگ اور ہدف کے پیرامیٹرز کے ساتھ آج ہی ہم سے رابطہ کریں۔
ڈاؤن لوڈ، اتارنا ٹیگ: پی سی ڈی اینڈ ملز، چین پی سی ڈی اینڈ ملز مینوفیکچررز، سپلائرز، فیکٹری


